
Сценарий, цифры и вопрос — почему сейчас важно действовать
Я утверждаю: большинство предприятий недооценивают износ своих производственных линий и платят за это потерями. Во второй фразе сразу отмечу — речь о линия замороженных продуктов как системный объект, где мелкая неисправность на дозаторе или конвейере оборачивается простоями. По нашим измерениям, только за один сезон 2019–2020 годов на трёх средних фабриках в Поволжье брака и простоев набралось до 11–13% от общего объёма выпуска — это реальные деньги. Как удержать качество и одновременно снизить потери на энергию и брак?
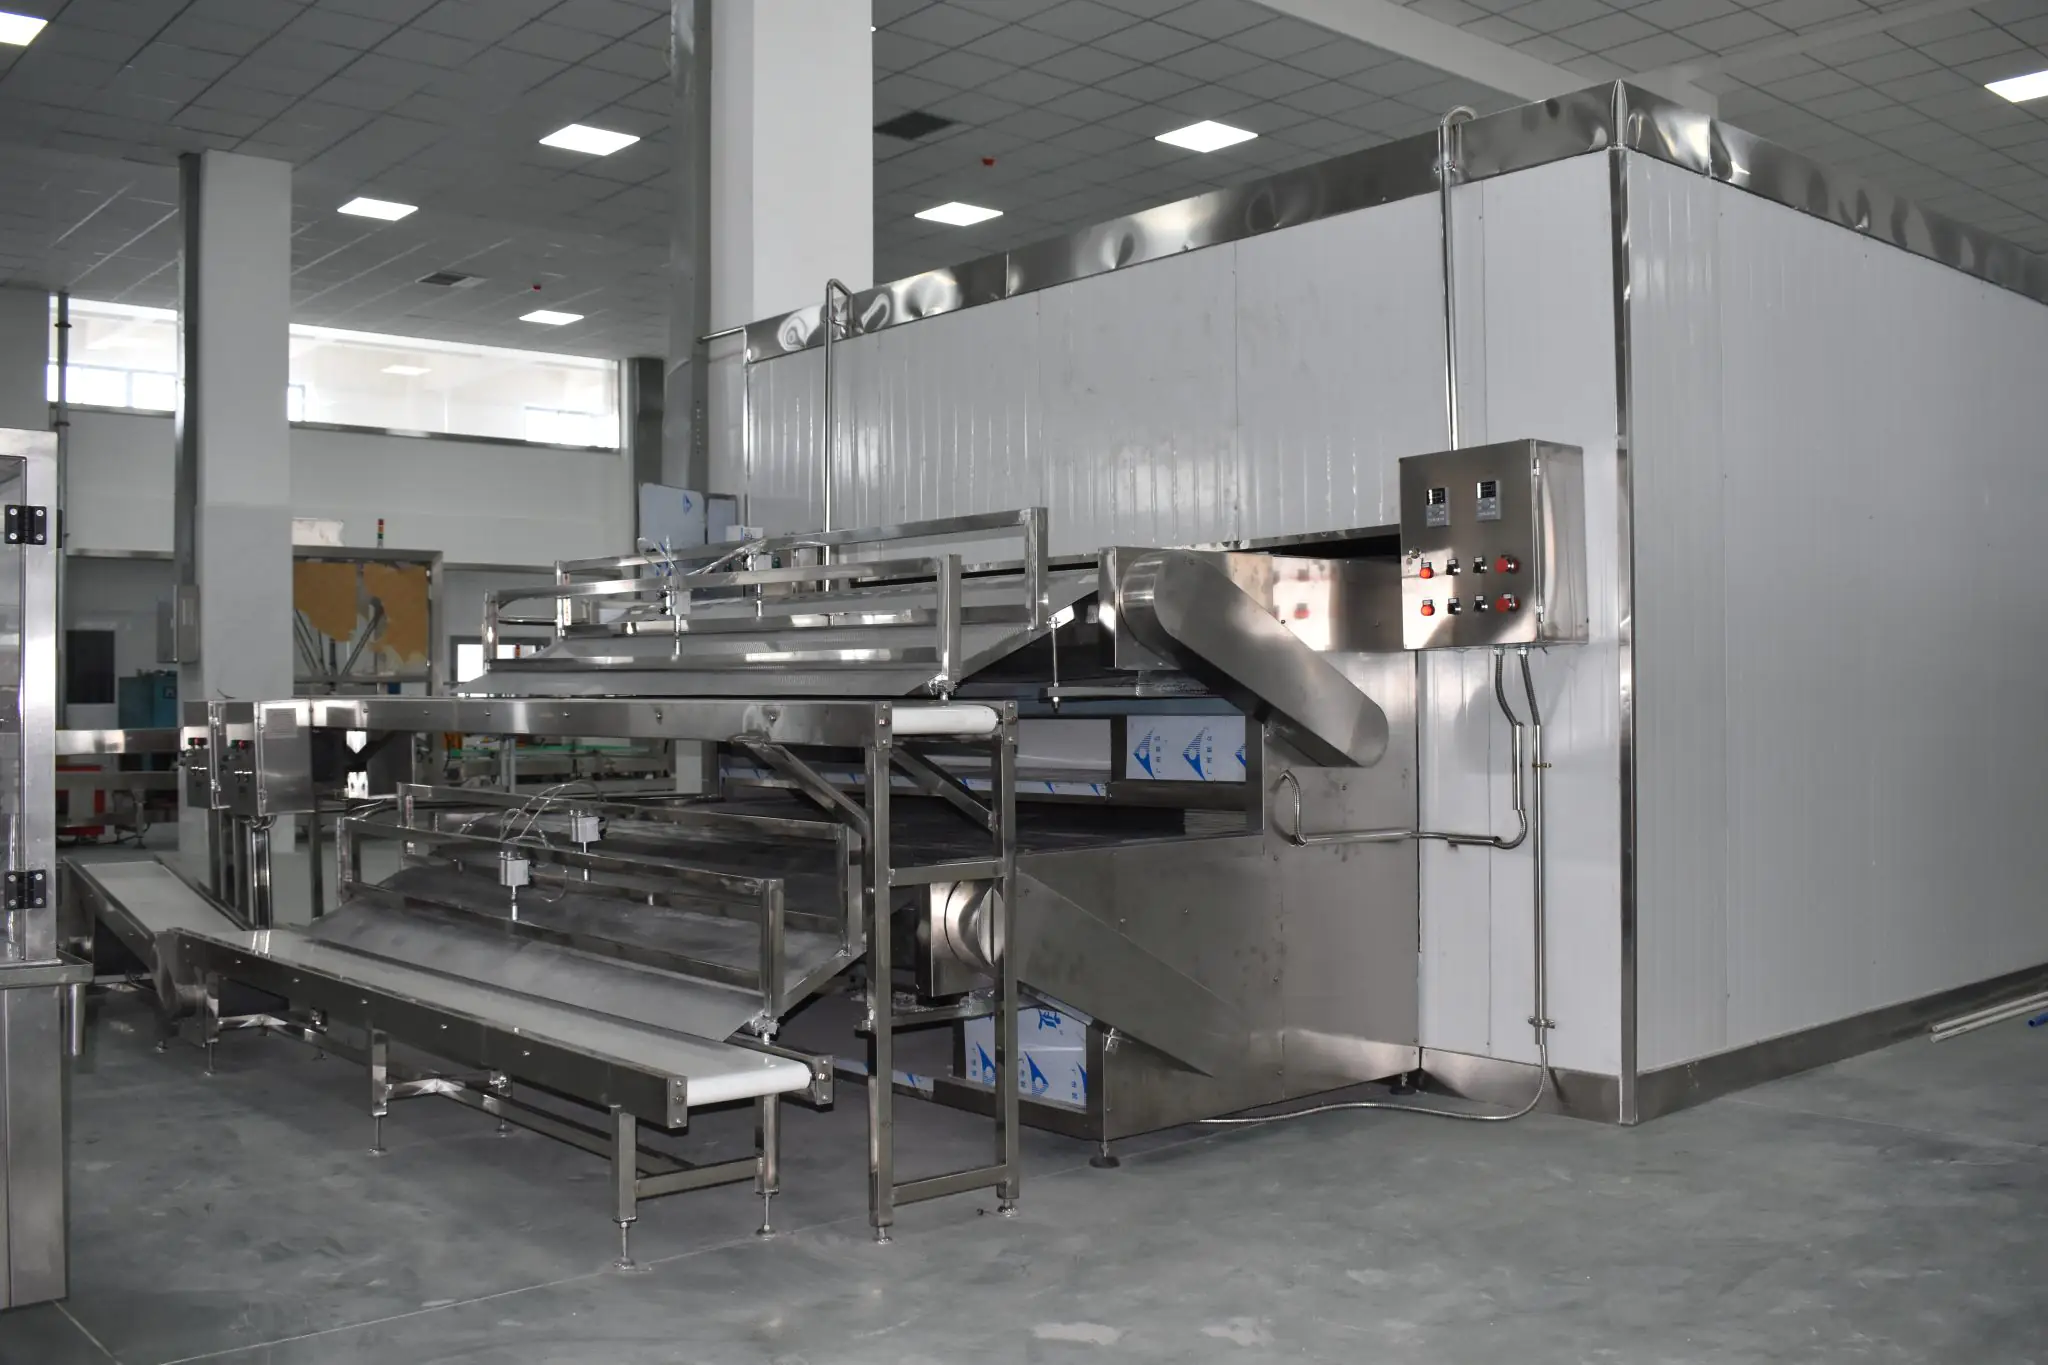
Давайте начнём с того, где чаще всего скрываются проблемы — и чем они опасны для тех, кто управляет цехом или закупает оборудование (я говорю как тот, кто лично запускал линию в Казани в марте 2019 года). Переход к следующей части — разберём типичные недостатки традиционных решений и реальные болевые точки пользователей.
Почему традиционные решения подводят — реальные болевые точки
Я работаю в коммерческом холодильном секторе более 15 лет, и видел один и тот же набор ошибок снова и снова. Туннельный фризер часто недогружен из-за неверной балансировки скорости конвейера и режима шоковой заморозки — в результате изделия неравномерно замораживаются, появляется кристаллизация и брак. В 2018 году в одном московском цехе мы потеряли 12% партии из-за разницы температур в разных зонах фризера — это было в выходной, субботним утром; я до сих пор помню запах переработанного теста. Я твёрдо уверен: многие проблемы — не в технике как таковой, а в сочетании устаревшей автоматики (старые PLC-контроллеры), простых датчиков температуры и плохо настроенной логистики внутри цеха.
Ещё один момент — человеческий фактор. Мы привыкли к ручной подстройке режимов при смене рецептуры (рогалики/пицца/булочки). Это ведёт к ошибкам: неправильная доза жира на тесто, сдвиг по влажности, и конвейер — который сам по себе может иметь изношенные ролики или слабые мотор-редукторы — начинает бросать изделия. Последствие? Увеличение возвратов от клиентов и затраты на переработку. Я предпочитаю решения с прозрачной телеметрией и базовой предиктивной диагностикой (параметры вибрации мотора, падение тока на приводе, разрыв температурного профиля) — они экономят время и деньги. (Да, это требует инвестиций в модернизацию — но они окупаются.)
Что именно ломается чаще всего?
Приводные моторы, конвейерные натяжители, датчики температуры и элементы управления — чаще всего. Я помню случай весной 2020 года, когда из-за сбоев в системе питания (некачественные power converters) остановился весь участок фасовки — простой составил 6 часов, ущерб превысил 250 000 рублей. Такая деталь, как нештатное срабатывание системы инспекции X-ray при мелком градировании продуктов, может остановить линию на целую смену. Мы научились смотреть не только на «большие» узлы, но и на супермелочи — подшипники, смазка, правильная калибровка дозаторов.
Сравнение подходов: старые установки против модернизации
Технически, различие простое: классическая линия — статична, модернизированная — адаптивна. Я определяю адаптивность как способность линии быстро перенастраиваться под новую рецептуру и сохранять температурный профиль на всех этапах. Например, при замене рецептуры на тесто с повышенной влажностью достаточно было изменить режим шоковой заморозки и скорость дозатора — на модернизированной линии это заняло 12 минут; на старой — полдня с калибровкой вручную. Я видел это на практике в цехе под Нижним Новгородом в октябре 2021 года — экономия времени была очевидна и измерима.
Сначала техническая сторона: PLC-контроллеры с поддержкой IIoT, датчики NTC/RTD высокой точности, и гибкие частотные приводы на конвейере. Затем — логистика внутри цеха: маршрут лотков, места накопления, зона шоковой заморозки и упаковки. В сравнении экономия энергии при внедрении частотно-регулируемых приводов и оптимизации режима фризера часто даёт 8–15% снижения энергозатрат по сравнению с классикой — и это не абстрактная цифра, это замеры на реальных линиях. Я предпочитаю полагаться на измеримые KPI: процент брака, время наладки, потребление электроэнергии на тонну продукции.
Как оценить варианты — три ключевых метрики
Я дам конкретные критерии, которыми мы пользуемся при выборе: 1) Время наладки при смене рецептуры — измеряйте в минутах; 2) Коэффициент брака/переработки — процент от выпуска за смену; 3) Энергопотребление на единицу продукции — кВт·ч/тонна. Оценивайте поставщиков не только по цене оборудования, но и по поддержке запуска (наладка PLC, обучение операторов, гарантийный сервис). Я использую эти метрики постоянно — и они реально помогают принять решение (в конкретном проекте в Казани ROI был 14 месяцев после модернизации конвейеров и установки нового туннельного фризера).
Подытоживая — модернизация линии замороженного теста (линия замороженного теста) — это не каприз менеджера, а прагматичный шаг. Мы смотрим наперёд и сравниваем реальные цифры: скорость наладки, процент брака, и энергопотребление. Мой совет — проверяйте эти три метрики при любом коммерческом предложении; попросите замеры с места, даты установки, и примеры экономии. Я готов обсуждать детали: могу показать отчёт по запуску в Казани (март 2019) и данные по энергопотреблению после установки частотных приводов — конкретика решает.
В конечном счёте, решение зависит от ваших целей: хотите снизить издержки сейчас, или готовы инвестировать ради гибкости? Мы — как консультанты и практики — поможем с оценкой, тестами и выбором. (Да, это требует времени — но это работает.) Узнать больше — и подобрать оптимальное решение — можно у поставщиков с реальным опытом и доказанными кейсами. Wijay